Zylinderreparaturprozess
Viele unserer Kunden möchten wissen, was die einzelnen Schritte in unserem Reparaturprozess sind.
Wenn Sie sich entscheiden, dass Sie Ihren Zylinder zu Langcourt Ltd. schicken möchten, müssen wir verlangen, dass Ihr Zylinder von allen Teilen (Bolzen, Auslassventile, Buchsen usw.) entfernt wird, um zusätzliche Gebühren zum Entfernen oder Schützen dieser Teile zu vermeiden. Verpacken Sie Ihren Zylinder sicher, um Transportschäden zu vermeiden, und empfehlen, ihn uns, über eine nachverfolgbare Postsendung zu schicken.
Zylinderverfolgung
Sobald wir Ihren Zylinder erhalten haben, werden wir eine Referenznummer darauf stempeln und in unser Computersystem eintragen Das macht es uns möglich, den Überblick darüber zu behalten, wo ein Zylinder ist und was wir als nächstes damit zu tun haben. Wir schreiben auch die gleiche Nummer auf alle Kolben oder Bolzen etc., damit wir den Überblick behalten.
Zusätzliche Teile
Wenn Zylinder mit Bolzen, Auslassventilen usw. verschickt werden, müssen diese entfernt (oder maskiert) werden, bevor die Beschichtung entfernt werden kann. Alle Teile, die entfernt wurden, werden mit der Zylindernummer gekennzeichnet und an die Versandabteilung weitergeleitet, so dass wir sie beim Versand wieder aufnehmen können. Bitte beachten Sie diese wichtigen Informationen
Reinigung & Inspektion
Nachdem wir dies getan haben ,wird er dann gründlich gereinigt, so dass wir ihn wirklich auf weitere Schäden untersuchen können, die bei der Erstinspektion nicht aufgenommen wurden. Wir verwenden eine Vielzahl von Reinigungsmitteln und Perlenstrahltechniken, um die Zylinder zu reinigen.
Alte Beschichtungsentfernung
Sobald die Zylinder gereinigt sind und alle Nicht-Aluminium-Teile entfernt oder geschützt wurden, müssen wir die alte Beschichtung innerhalb der Bohrung entfernen. Dies geschieht in der Regel durch Eintauchen in eine speziell ausgewählte Säurelösung, um eine Beschädigung des Aluminiums selbst zu vermeiden.



Zylindersortierung
Nachdem die Zylinder enschichtet wurden, müssen sie sortiert werden, um zum nächsten Vorgang zu wechseln.
Diese drei Optionen sind:
- Senden zum Schweißen
- Senden zum Ausbohren
- Senden zum Honen
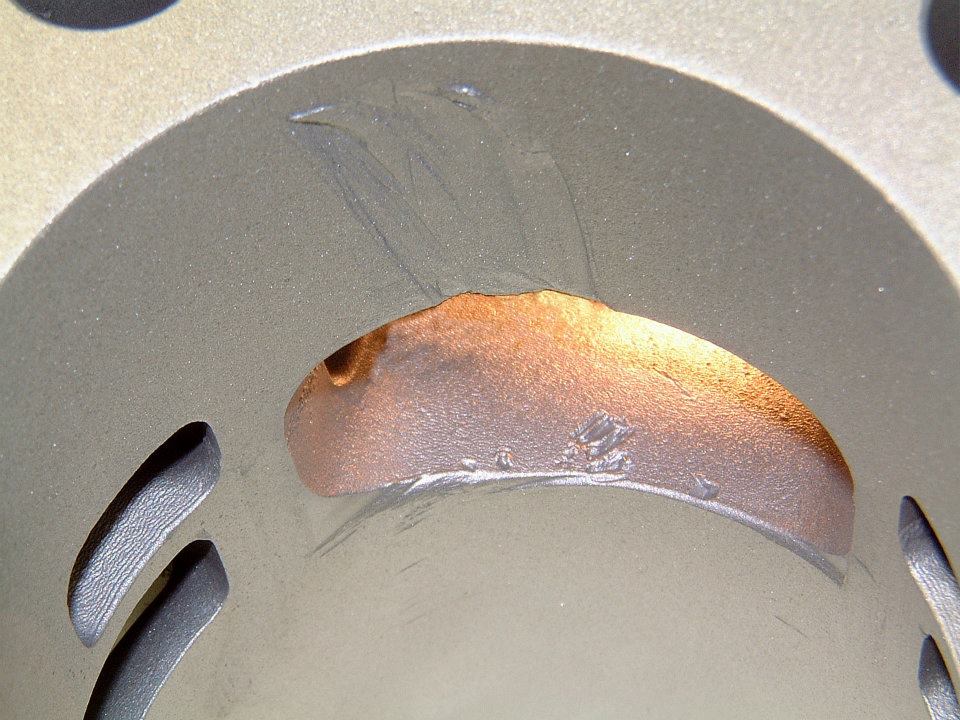
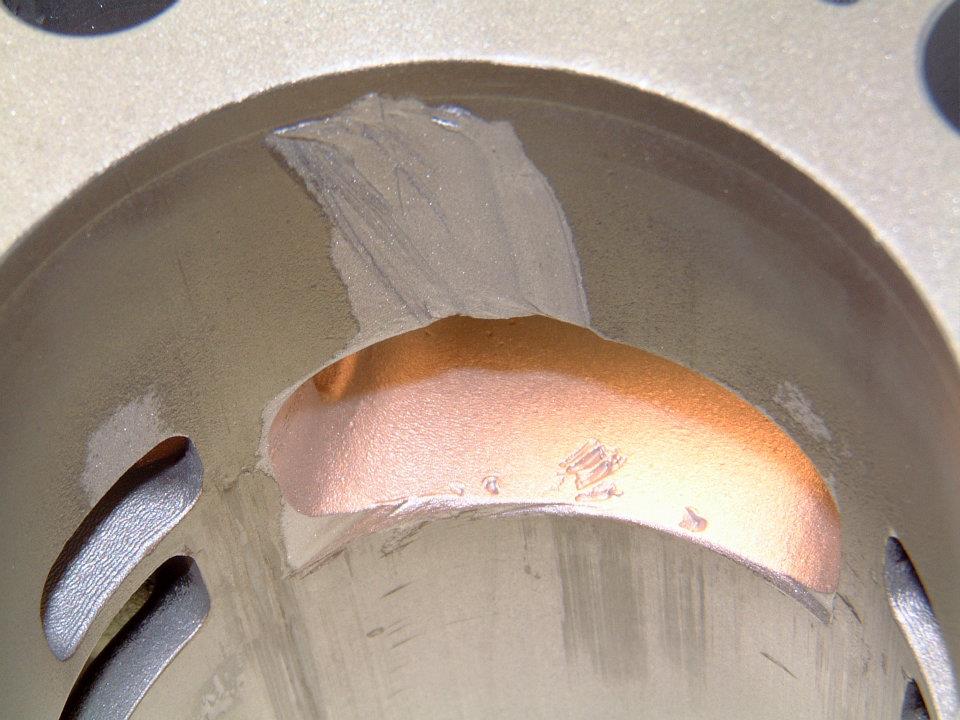
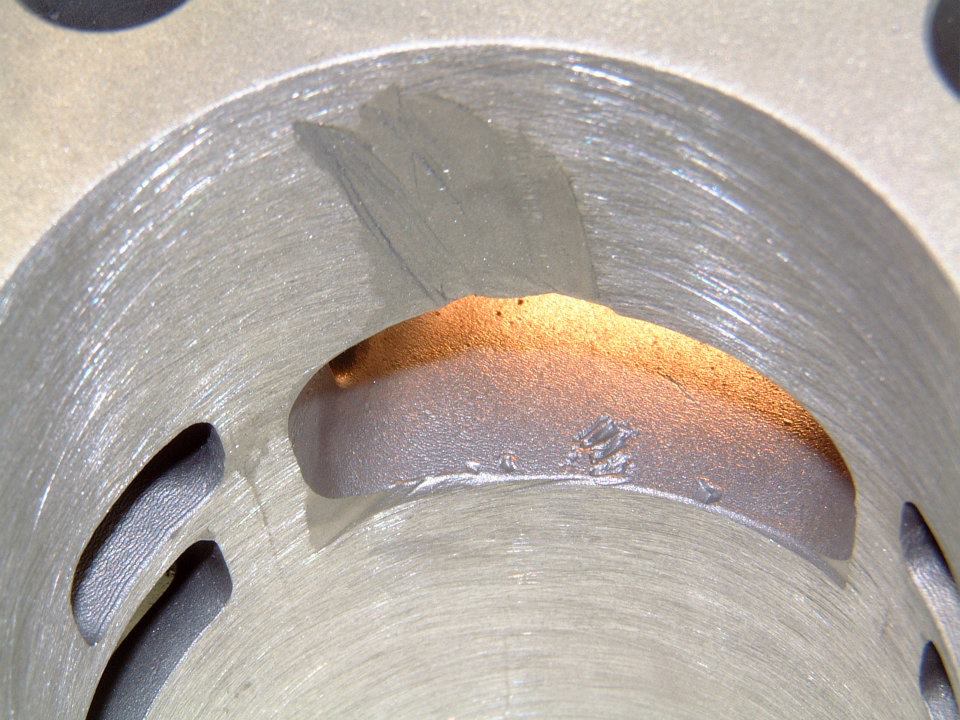
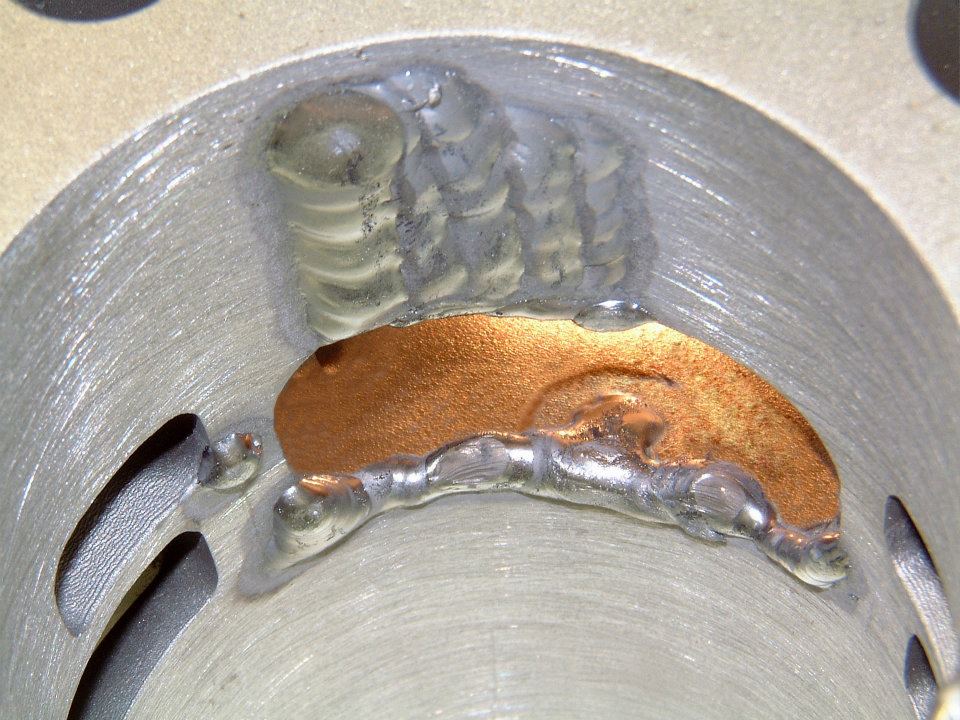
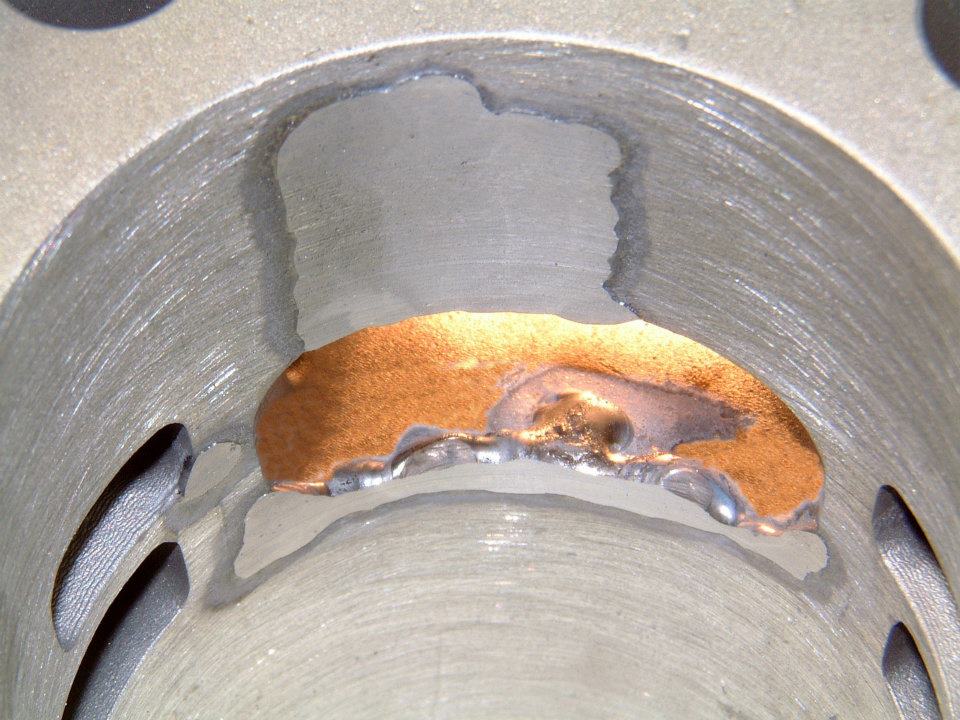
Wenn ein Zylinder andere Risse hat oder beschädigt ist, können wir ihn in der Regel durch Schweißen und Nachbearbeitung reparieren. Der Schweißprozess fügt dem Schaden Aluminium hinzu und baut an diesen Stellen auf. Nach dem Schweißen müssen die Zylinder aufgebohrt, auf Vorbeschichtungsgröße gehont ,dann die Kanäle vor dem Beschichten neu geformt und angefast werden.
Bitte beachten Sie, dass in einigen Fällen, wenn Sie Ihren Zylinder an uns senden, Sie vieleicht denken, dass es nur ein einfaches Neubeschichten benötigt wird, wir dann aber , wenn die Beschichtung entfernt wurde, Probleme wie Risse etc. finden können. Diese müssen dann repariert werden, bevor eine neue Beschichtung aufgebracht werden kann.
Vorbeschichtung
Bevor wir einen Zylinder beschichten, wollen wir, dass er einen bestimmten Durchmesser hat. Die Bohroperationen sind für diese Aufgabe nicht genau genug, daher behandeln wir diese als „Schruppen“ und honen die Zylinder auf unsere erforderliche Vorbeschichtungsgröße. Nach dem Honvorgang sind die Zylinder sehr ölig . Öl ist nie in der Nähe der Beschichtungschemikalien erlaubt, und so müssen die Zylinder vor der Beschichtung gründlich gereinigt werden. Wir verwenden eine Kombination aus Lösungsmitteln und Reinigungsmitteln, um alle Ölspuren aus dem Zylinder zu entfernen.
Cylinder electroplating
Nun, da die Bohrungen gerade, rund und die richtige Größe haben können wir unsere neue Beschichtung auftragen. Die Zylinder werden in einer Vielzahl von Chemikalien behandelt, um die Oberfläche zu konditionieren. Anoden werden installiert und verbunden und dann wird der Beschichtungsprozess gestartet. Die Beschichtungszeit und der Strom werden vom Computer berechnet, nach Ablauf der Zeit werden die Zylinder gespült, getrocknet und perlengestrahlt, um sie wirklich zu reinigen und wieder wie neu aussehen zu lassen.
Honen
Nach der Beschichtung und Reinigung auf der Außenseite stehen die Zylinder vor einem mehrstufigen Honprozess. „Pre-Honing“ steht an erster Stelle und der Hauptzweck dieser Operation ist das Entfernen der zusätzlichen Beschichtungsbildung, die an Kanten usw. als normaler Teil des Beschichtungsprozesess auftritt. Dies trägt dazu bei, die Form unserer sehr teuren Diamant-Honwerkzeuge zu schützen, so dass sie so lange wie möglich ohne unnötige Wartung genaue Bohrungen produzieren.
In unserem nächsten Honprozess verwenden wir drei nach und nach feinere Diamantschleifmittel. Unsere „Schruppdiamanten“ entfernen Material schnell, hinterlassen aber eine Oberfläche, die zu grob ist, um in einem Motorzylinder verwendet zu werden. Diese Stufe produziert immer noch gerade, runde Bohrungen, aber wir hören auf, bevor wir unsere beabsichtigte fertige Größe erreichen. Nachdem die Bohrung „grob geschliffen“ wurde, geht der Zylinder zu einer Fasenstation, wo alle Portkanten von Hand geschliffen werden, und dann wird die „Kopffläche“ auf Ebenheit auf einer Oberflächenplatte überprüft. Diese Arbeit kann kleine Grate hinterlassen, die einen Motor beschädigen könnten, wenn sie nicht entfernt werden. Die kleinen Grate, die sich nach den Fasenoperationen um die Kanäle befinden könnten, werden beim abschließenden Feinhonen entfernt. Dieser Schritt erzeugt auch die richtige Oberflächengüte und präzise Bohrungsgröße.
Inspektion & Versand
Schließlich reinigen wir den Zylinder noch einmal. um es dann visuell prüfen. Dies bestätigt, dass alles, was wir getan haben, dem richtigen Standard entspricht. Wenn alles in Ordnung ist, geht es an die Versandabteilung, wo wir eine letzte Prüfung durchführen, ob die richtige Arbeit getan wurde, es nach dem richtigen Standard ist, dass alle Kolben, Bolzen usw. mit dem Zylinder zurückgegeben werden, sowie das fertige Paket gut vor Beschädigungen während der Lieferung geschützt ist.