Processus de réparation de cylindre
Beaucoup de nos clients veulent savoir quelles sont les étapes dans notre processus de réparation.
Si vous décidez que vous allez envoyer votre cylindre dans Langcourt Ltd, nous exigeons que votre cylindre soit dépouillé de toutes les pièces (studs, soupapes d’alimentation, pattes, buissons, etc.) afin d’éviter des frais supplémentaires pour enlever ou protéger ces pièces. Assurez-vous d’emballer votre cylindre en toute sécurité pour éviter tout dommage en transit et nous vous recommandons de nous envoyer par l’intermédiaire d’un service postal suivi.
Suivi des cylindres
Une fois que nous recevrons votre cylindre, nous tamponnerons un numéro de référence dessus et le logons dans notre système informatique. Cela nous permet de garder une trace de l’endroit où se trouve un cylindre et de ce que nous devons en faire ensuite. Nous écrivons également le même nombre sur tous les pistons ou goujons, etc afin que nous puissions garder une trace d’eux aussi.
Pièces supplémentaires
Si les cylindres entrent avec des goujons, des power-valves, des goujons, etc., ils doivent être enlevés (ou masqués) avant que le cylindre puisse être dépouillé. Toutes les pièces qui sont enlevées sont identifiées avec le numéro de cylindre et transmises au service d’expédition afin que nous puissions les inclure avec le cylindre lorsqu’il est expédié. Veuillez consulter ces informations importantes
Nettoyage et inspection
Après que nous ayons fait ceci et lui ai donné une première inspection initiale, il continuera alors pour être complètement nettoyé de sorte que nous puissions VRAIMENT l’inspecter pour n’importe quel autre dommage qui n’a pas été ramassé sur l’inspection initiale de premier. Nous utilisons une variété de nettoyants et de techniques de dynamitage perlé pour nettoyer les cylindres.
Enlèvement de vieux revêtement
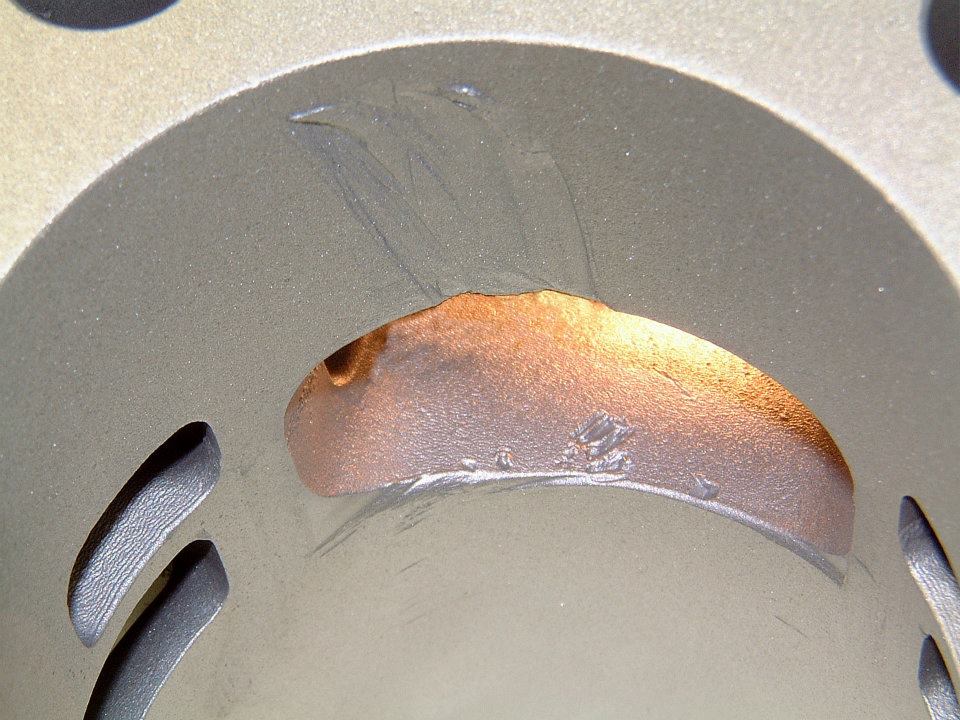
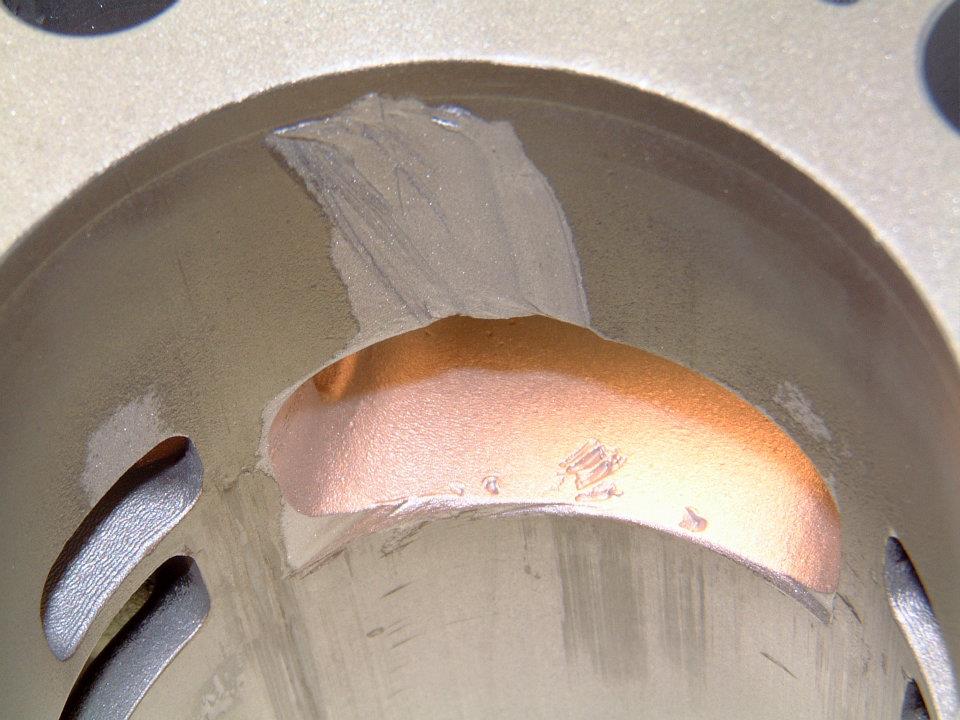
Une fois que les cylindres sont nettoyés et que toutes les pièces non en aluminium ont été enlevées ou protégées, nous devons enlever l’ancien revêtement à l’intérieur de l’alésage. Cela se fait normalement par immersion dans une solution acide spécialement sélectionnée pour éviter d’endommager l’aluminium lui-même.



Tri des cylindres
Une fois les cylindres dépouillés, ils doivent être triés pour passer à la prochaine opération correcte.
Les trois choix communs sont les :
- Envoyer pour le soudage
- Envoyer pour ennuyeux
- Envoyer pour le honing
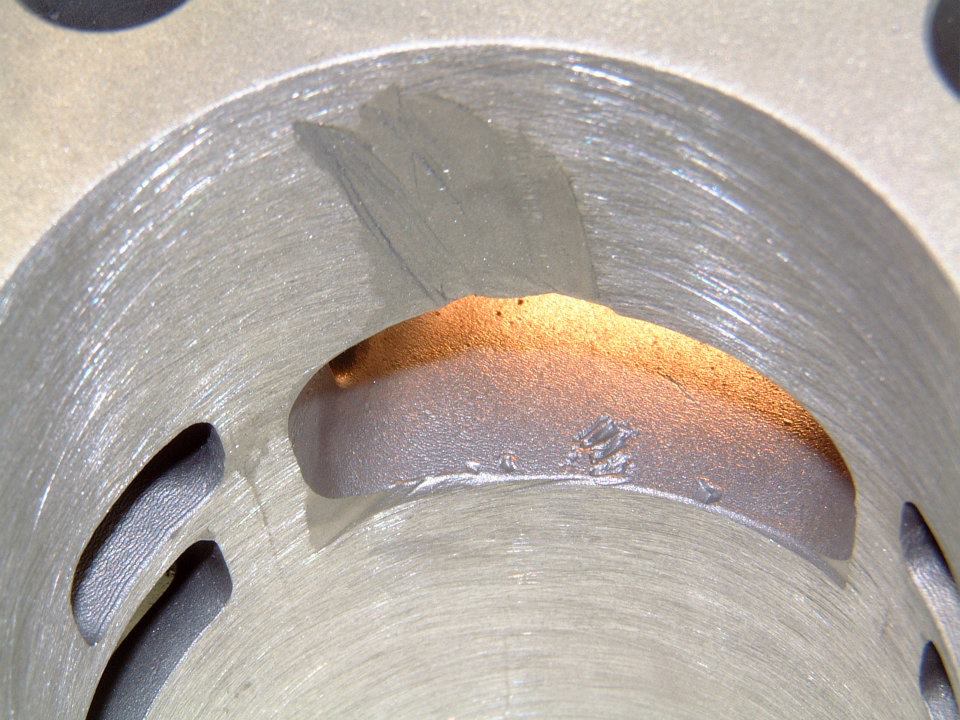
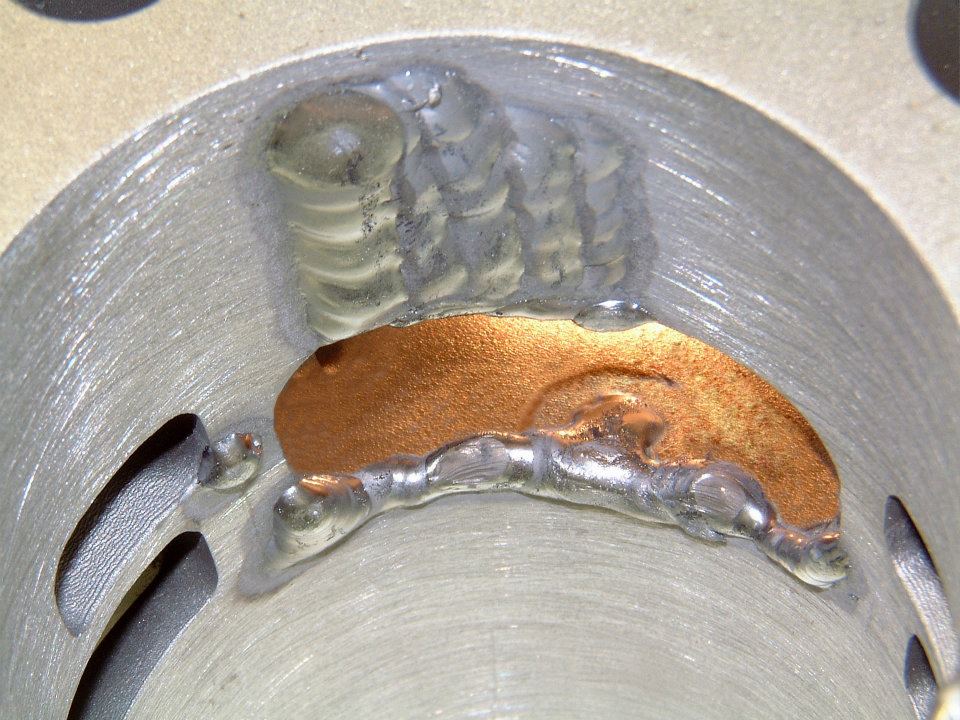
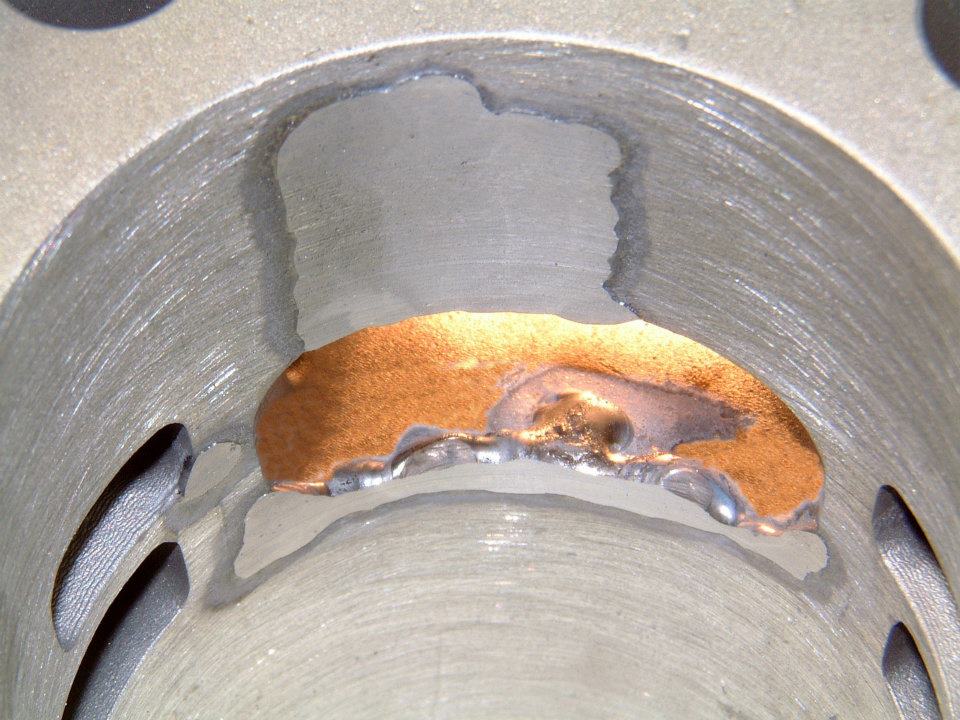
Si un cylindre est fissuré, marqué ou endommagé d’une autre manière, nous pouvons habituellement le réparer par soudage et re-usinage. Le procédé de soudage ajoute de l’aluminium aux dommages et accumule les scores. Après le soudage, les cylindres doivent être alésés, affûtés à la taille de la préplaque et les orifices doivent être remodelés et chanfreinés avant le placage.
S’il vous plaît être conscient que dans certains cas, lorsque vous envoyez votre cylindre à nous, vous pouvez penser qu’il n’a besoin de replaqué, puis quand nous avons enlevé le revêtement, nous pouvons trouver des problèmes soulignés comme les fissures, etc. Il faudra ensuite les réparer avant qu’un nouveau revêtement puisse être appliqué.
Préplacage
Avant de plaquer un cylindre, nous voulons qu’il soit d’un diamètre spécifique. Les opérations d’alésage ne sont pas assez précises pour cette tâche, nous les traitons donc comme des processus «d’ébauche» et nous affinons les cylindres à la taille de préplaque requise. Après l’opération de honnage, les cylindres seront très huileux. L’huile n’est jamais autorisée près des produits chimiques de placage, et ainsi les cylindres doivent être soigneusement nettoyés avant le placage. Nous utilisons une combinaison de solvants et de détergents pour nettoyer toutes les traces d’huile de la pièce.
Électroplaquage de cylindre
Maintenant que les forages ont été faits droite, rond et la bonne taille, nous pouvons appliquer notre nouveau revêtement électroplaqué. Les cylindres sont traités dans une variété de produits chimiques pour conditionner la surface avant d’avoir des anodes installées et connectées; le processus de placage est alors commencé. Le temps de placage et le courant sont calculés par ordinateur, après que le temps a passé, les cylindres sont rincés, séchés et perlés soufflés pour vraiment les nettoyer et les faire ressembler à nouveau nouveau.
Rodage
Une fois plaqués et nettoyés à l’extérieur, les cylindres font face à un processus de honnage à plusieurs étages. Le « pré-honing » vient en premier et le but principal de cette opération est d’enlever l’accumulation supplémentaire de placage qui se produit aux bords bâbord etc. comme partie normale de l’opération d’électroplaquage. Cela aide à protéger la forme de nos outils de affûtage de diamants très coûteux afin qu’ils continuent à produire des forages précis aussi longtemps que possible sans entretien inutile.
Dans notre prochain processus de perfectionnement, nous utilisons trois grades progressivement plus fins d’abrasifs diamantés. Nos « diamants bruts » enlèvent rapidement le matériau, mais laissent une finition de surface trop grossière pour être utilisée dans un cylindre moteur. Cette étape produit encore des alésages droits et ronds, mais nous cessons de couper un peu avant d’atteindre notre taille finie prévue. Une fois l’alésage « rugueux aiguisé », le cylindre se rend à une station de chamfering où tous les bords bâbord sont broyés à la main, puis le « face-à-tête » est vérifié pour la platitude sur une plaque de surface. Ce travail peut laisser de petites bavures qui pourraient endommager un moteur si elles ne sont pas enlevées. Les petites bavures qui pourraient être autour des ports après les opérations de chamfering sont enlevées pendant le honnage de finition. Cette étape produit également la finition de surface correcte et le dimensionnement précis de l’alésage.
Inspection et expédition
Enfin, nous nettoyons le cylindre une fois de plus; nous devons ensuite l’inspecter visuellement pour confirmer que tout ce que nous avons fait est à la norme correcte. Si tout va bien, il va au département d’expédition où nous effectuons une vérification finale que le travail correct a été fait, que c’est à la norme correcte, que tous les pistons, goujons etc sont retournés avec le cylindre, et que le paquet terminé est bien protection contre les dommages pendant la livraison.